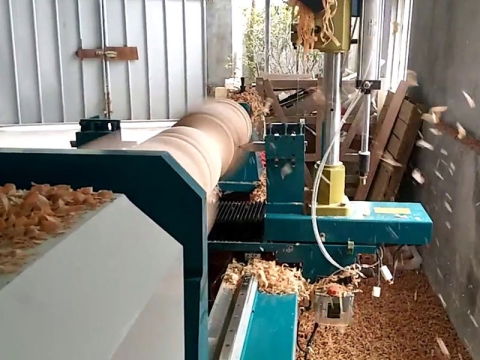
CNC-houtdraaimasine is in soarte meganyske houtbewurkingsmasine mei hege presyzje, hege effisjinsje, as jo problemen hawwe mei systeemfouten of willekeurige flaters yn it gebrûk fan 'e masine, begjin dan de oplossingen foar probleemoplossing te learen.
1. CNC houtdraaibank sil net starte.
a. Kontrolearje oft de startknop folslein yndrukt wurdt.
b. Kontrolearje oft de reade stopschakelaar folslein út is.
c. Kontrolearje oft it netsnoer yn it stopkontakt sit.
d. Kontrolearje oft de stroomfoarsjenning oan is (reset de stroomûnderbrekking).
e. Mei de stroom fan 'e masine loskeppele, kontrolearje oft de bedrading nei de stekker goed is. Kontrolearje oft de rubberen isolaasje genôch stript is en gjin minne ferbining feroarsaket. Kontrolearje oft alle skroeven goed fêst sitte.
2. Hout CNC-draaibankmasine sil net stopje.
Dit is in heul seldsum barren, om't de masine is ûntworpen om fail-safe. As it soe barre en jo kinne net reparearje de fout, sykje profesjonele help. De masine moat wurde loskeppele fan de macht en nea rinne oant de fout is ferholpen.
Ynterne breaker defekt. Ferfange de breaker.
3. De motor besiket te starten, mar wol net draaie.
a. Besykje de spindel mei de hân te draaien, wylst de stroom fan 'e masine ôfsletten is. As de spindel net draait, kontrolearje dan de reden foar it blokkearjen.
b. Motor defekt. Ferfang de motor.
c. De spindel is sûnder koelmiddel draaid. Ferfang de motor.
4. Motor rekket te waarm.
De motor is ûntworpen om hjit te rinnen, mar as er te hjit wurdt, hat er in ynterne termyske oerlêstbeskerming dy't him útskeakelt oant de motor ôfkuolle is, en dan sil er automatysk weromsette. As de motor te hjit wurdt, wachtsje dan oant er ôfkuolle is en start him dan opnij. As de motor konsekwint útskeakelt, kontrolearje dan de reden. Typyske redenen binne dof snijgereedschap, gjin wetter yn 'e koelmiddeltank, in ferstopping yn 'e koelmiddellieding en in te hege omjouwingstemperatuer.
5. De spindel fertraget tidens in snede.
a. Stompe snijgereedschap. Ferfang it ark of lit it opnij slypje.
b. It hout te fluch oanfiere. Ferleegje de oanfiersnelheid.
6. Testsysteem foar flaterdeteksje, ynklusyf de folgjende aspekten.
a. De produksjeflater fan 'e mjitsensor en de ynstallaasjeflater fan 'e tapassing dêrfan yn masine-ark feroarsake troch de mjitflater fan it sensorsysteem sels.
b. Troch de flaters fan masine-arkûnderdielen en ynstellingen, lykas by it gebrûk fan 'e deformaasje, feroarsaket de mjitflater fan sensoren.
7. Ynterferinsjeflater.
Ynterferinsje feroarsake troch de feroaring fan 'e omjouwing en de wurkingsomstannichheden fan willekeurige flaters.
8. Fout yn it ferwurkingssysteem.
Deformaasje feroarsake troch de snijlast, ynklusyf de deformaasje fan 'e masine-ark, snijark, wurkstik en fixture. Dizze flater is ek wol bekend as "dao", wat de foarmferfoarming fan 'e ferwurkingsûnderdielen feroarsaket, foaral by it ferwurkjen fan tinwandige wurkstikken of it brûken fan tinne ark, is de flater earnstiger.
9. De trilling fan 'e masine-arkflater by it ferwurkjen.
Fanwegen de fleksibiliteit fan it proses en de prosesfariabele, hat de rinnende steat de mooglikheid fan in gruttere fal, in ynstabile regio, en sadwaande sterke flutter. Dit liedt ta de efterútgong fan 'e kwaliteit fan it ferwurkingsoerflak en in flater yn 'e geometryske foarm. Nivellerje de houtbewurkingsdraaibank opnij, en soargje derfoar dat it net beweecht.
10. De orizjinele produksjefout.
Ferwiist nei de geometryske foarm, oerflakkwaliteit en posysjeflater feroarsake troch beweging fan 'e ûnderdielen fan in CNC-masine-ark, en is de wichtichste reden foar de geometryske flater fan 'e CNC-masine-ark.
11. Systeem foar flaterkontrôle.
Ynklusyf CNC-houtbewurkingsdraaibank-as-servoflater (kontuerfolgflater), CNC-ynterpolaasjeflater.
12. De termyske deformaasjeflater.
Fanwegen de ynterne waarmteboarne fan 'e apparatuer en termyske fersteuring fan 'e omjouwing fan 'e struktuer fan it masine-ark kin de termyske deformaasjeflater foarkomme.
De hjirboppe neamde binne de wichtichste redenen foar flaters by CNC-houtdraaibanken. De wichtichste redenen foar it feroarsaakjen fan flaters kinne wurde ferdield yn 2 kategoryen neffens de skaaimerken en aard fan 'e flaters: systeemflaters en willekeurige flaters. De systeemflater fan in CNC-houtdraaibank is yntrinsyk oan 'e flater en werhelberens fan 'e masine-ark. De geometryske flater fan 'e CNC-draaibank is it wichtichste ûnderdiel en hat ek de werhelberens. Mei dizze funksje kin "offline" mjitting dien wurde, en kin "offline testing - iepen loop kompensaasje"-technology brûkt wurde om te herzien en te kompensearjen, it te ferminderjen en it doel te berikken fan it fersterkjen fan presyzje-masine-ark. Hjirboppe wurdt de CNC-houtdraaibank brûkt om de oarsaken fan 'e flater te analysearjen, ôfhinklik fan 'e situaasje fan jo apparatuer.