Al tsientallen jierren is it debat as in kompetysje yndield: 3D printsjen versus CNC-ferwurking, optellen versus subtraksje, laach-foar-laach versus chip-foar-chip. De yndustryen dy't it measte materiaal ferpleatse, ynklusyf loftfeart, enerzjy en medyske yndustry, hawwe dat debat foar in grut part oplost troch beide te kombinearjen. Hybride produksje betsjut it brûken fan additive en subtraktive prosessen tegearre, soms binnen ien masine, om ûnderdielen te produsearjen dy't gjin fan beide prosessen op himsels meitsje koe. Dizze hantlieding behannelt wat hybride produksje eins is, hoe't it fergelike wurdt mei suvere additive en suvere subtraktive workflows, de fertikalen wêr't it de sterkste foet oan 'e grûn krigen hat, en wêr't STYLECNC past de mooglikheid om mal te frezen. Foar de ûnderlizzende 3D printsjen versus CNC-snijwurkprimer, sjoch de 3D printer tsjin 3D CNC-routerferliking.
Wat is hybride produksje?
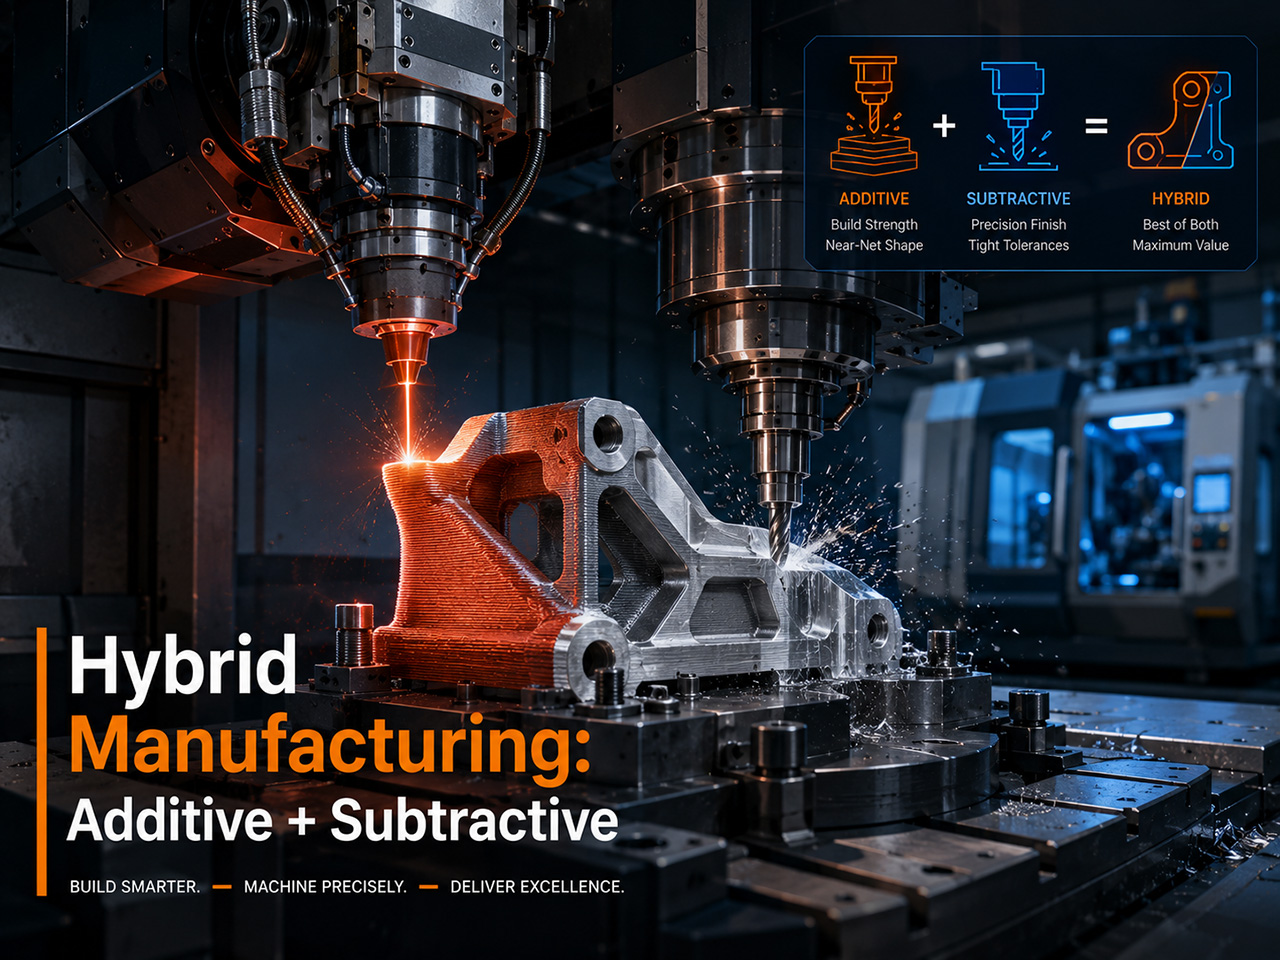
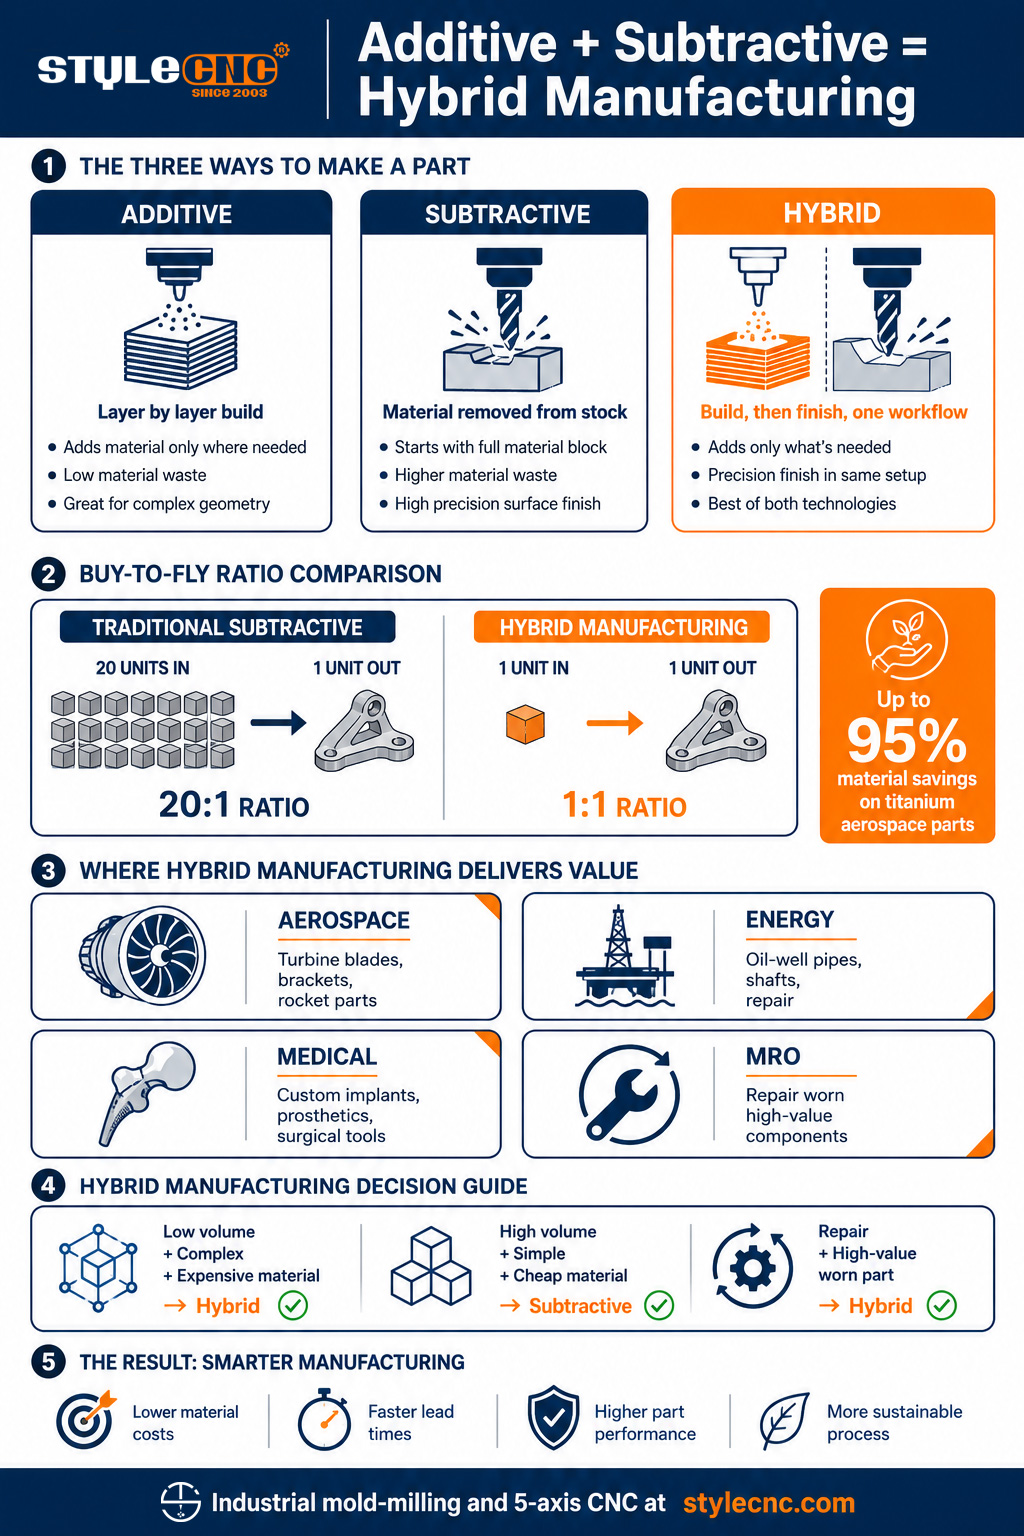
Hybride produksje kombinearret additive (3D printsjen of metaalôfsetting) en subtraktive (CNC-ferwurking) prosessen yn ien workflow of ien masine. De tafoegingstap bout hast-netto-foarmgeometry út metaalpoeier of tried, en de subtraktive stap foltôget krityske oerflakken, ynterne funksjes en ôfmjittings mei strakke tolerânsjes yn deselde opset.
Hybride produksje bestiet yn 2 haadfoarmen. De earste is de hybride mei ien masine, wêrby't additive ôfsettingskoppen en CNC-freespindels deselde behuizing, deselde assen en itselde wurkgebiet diele. DMG MORI Lasertec 65 3D, Mazak Integrex i-400AM, en Okuma LASER EX binne de meast neamde foarbylden. De twadde is de workflowhybride, wêrby't in 3D In printer bout it ûnderdiel en in aparte CNC-masine makket it ôf, wêrby't beide prosessen as in trochgeande pipeline beheard wurde. Beide foarmen kwalifisearje as hybride produksje yn 'e yndustryliteratuer.
It ûnderskiedende skaaimerk is de bedoeling. In winkel dy't in ... runt 3D In printer yn ien hoeke en in masine yn in oare docht net needsaaklik hybride produksje. In wurkpleats dy't ûnderdielen ûntwerpt, wittende dat guon funksjes hast yn 'e juste foarm printe wurde en oaren neffens tolerânsje masinearre wurde, docht hybride produksje, nettsjinsteande oft de twa prosessen ien masine diele.
Addityf vs Subtraktyf vs Hybride: De definitive ferliking
De tabel hjirûnder fergeliket de 3 oanpakken oer de faktoaren dy't prosesseleksje yn produksjeomjouwings oandriuwe. De ferliking is boud as in featured-snippet-doel foar keapers dy't har opsjes ûndersykje.
| Factor | Tafoeging (3D printsjen) | Subtraktyf (CNC) | Hybrid |
|---|---|---|---|
| Bou-oanpak | Laach-foar-laach ôfsetting fan metaal of polymeer | Materiaalferwidering fan in fêst foarriedblok | Hast-netto-foarmôfsetting plus finishbewerking |
| Geometryske frijheid | Heechste, ynklusyf ynterne roosters en kanalen | Beheind troch tagong ta ark en foarriedgeometrie | Kombinearret ôfsettingsfrijheid mei masinearre presyzje |
| Materiaalôffal (keapje-om-te-fleanen) | Hast 1:1 foar de measte ûnderdielen | Oant 20:1 foar komplekse romtefeartûnderdielen | Benaderet 1:1 sels op loftfeartlegeringen |
| Oerflakte ôfwurking | Neiferwurking meastal fereaske | Ra 1.6 oant 3.2 direkt fan 'e masine | Bewurke finish op krityske oerflakken |
| Produksjevolume sweet spot | 1 oant 50 ûnderdielen per ûntwerp | 100+ ûnderdielen dêr't ark ôfskreaun wurde | Leech folume, komplekse, hege wearde ûnderdielen |
| Tooling kosten | Gjin | Hege foarried foar fixtures en ark | Matich, wedstriden noch nedich |
| Syklustiid per ûnderdiel | 5 oant 15 oeren typysk foar metaal | 30 oant 90 minuten typysk foar metaal | Flugger as suvere tafoeging op ôfmakke ûnderdielen |
| Kapitaal ynvestearring | 10K oant 1M $ôfhinklik fan technology | 30K oant 500K $foar yndustriële CNC | 1 miljoen oant 2 miljoen $foar hybride systemen mei ien masine |
| Best fit | Prototypen, komplekse geometry, oanpaste medyske | Produksjerûnen, krappe tolerânsjes, hurde metalen | Loftfeart, enerzjy, MRO, skimmelkonforme koeling |
It meast opfallende ferskil is de buy-to-fly-ferhâlding. Tradisjonele subtraktive ferwurking fan titanium-loftfeartbeugels ferwideret faak 95 prosint fan 'e startfoarrie as chips, wat liedt ta ferhâldingen sa heech as 20:1. Hybride produksje bout earst hast-net-foarmige foarmen, en ferwurket dan allinich krityske oerflakken, wêrtroch't de ferhâlding tichtby 1:1 komt. Op nikkel-superlegeringen en titanium dy't hûnderten dollars per kilogram kostje, rjochtfeardiget dizze materiaalbesparring allinich al de kapitaalynvestearring foar in protte loftfeart- en enerzjyprodusinten.
Hoe hybride produksje wurket
Hybride produksje kombinearret 3 kearntechnologyen: in ôfsettingssysteem, in CNC-ferwurkingssysteem en yntegreare CAD/CAM-software dy't beide prosessen programmearret tsjin itselde ûnderdielmodel.
Rjochte enerzjyôfsetting plus 5-assige frezen
It dominante yndustriële patroan is rjochte enerzjyôfsetting (DED) kombinearre mei 5-assige frezen. In laser- of elektronenstriel smelt metaalpoeier of tried as it troch in koaksiale nozzle fiede wurdt, wêrtroch't laach foar laach hast nettofoarmige skaaimerken ûntstien binne. Deselde masine feroaret dan fan 'e ôfsettingskop nei in freesspindel en makket krityske oerflakken ôf oant tolerânsje. DMG MORI Lasertec 65 3D en Mazak Integrex i-400AM binne referinsje-ymplemintaasjes. Neffens yndustrydekking is de Lasertec 65 3D behannelet ûnderdielen oant 500 mm yn diameter en kombinearret 5-assige materiaalôfsetting mei folslein 5-assige frezen yn ien behuizing.
Poederbêdfúzje Plus subtraktive ôfwerking
In twadde patroan brûkt poederbêdfúzje (PBF) om it ûnderdiel yn ien masine te printsjen, en bringt it dan oer nei in CNC molen foar ôfwurking. Dizze workflow komt faker foar yn lytse winkels, om't it de kapitaalkosten fan in yntegreare masine foarkomt. De ôfwaging is ûnderdielôfhanneling en opnij fixturearjen tusken prosessen. Matsuura Lumex en Sodick OPM platfoarms komprimearje dizze workflow ta ien masine foar lytsere, yngewikkelder ûnderdielen.
Triedbôge-tafoeging Plus CNC-frezen
Triedbôge-additive manufacturing (WAAM) brûkt in laskop yn 'e styl fan in laskop om materiaal mei folle hegere snelheden ôf te setten as metoaden op poeierbasis, faak kombineare mei 5-assige frezen foar ôfwerking. Mazak Variaxis j-600AM brûkt dizze oanpak. WAAM wurdt foarkar jûn foar grutte struktueren yn 'e loftfeart en enerzjysektor, dêr't ôfsettingssnelheid wichtiger is as fynresolúsje. Elk patroan dielt deselde fûnemintele ûntwerpfilosofy: effisjint in hast nettofoarm bouwe, en dan masinearje foar presyzje.
De kar tusken de 3 patroanen komt del op ûnderdielgrutte, materiaal en krektenseasken. DED mei 5-assige frezen domineart loftfeart- en grutte enerzjykomponinten wêrby't de ûnderdieldiameter grutter is as 200 mm en titanium- of nikkel-superlegeringen belutsen binne. PBF mei subtraktive ôfwerking behannelet lytsere yngewikkelde ûnderdielen ûnder 200 mm wêrby't oerflakdetail wichtiger is as bousnelheid. WAAM mei CNC-frezen is eigener fan it heul grutte strukturele wurk wêrby't ôfsettingssnelheid de gatingfaktor is en de easken foar oerflakôfwerking matich binne. De measte hybride wurkplaatsen fan produksjekwaliteit brûke úteinlik mear as ien fan dizze patroanen, wêrby't it proses oerienkomt mei it ûnderdiel ynstee fan elk ûnderdiel troch deselde masine te twingen.
Yndustryapplikaasjes: Loftfeart, enerzjy, medysk en MRO
Hybride produksje hat syn sterkste fuot oan 'e grûn krigen yn 4 fertikalen, elk mei spesifike ekonomyske of technyske driuwfearren.
Aerospace
De loftfeartsektor wie de earste yndustry dy't hybride produksje op skaal oannaam. Motorbeugels, turbineblêden, strukturele fittings en raketmotorkomponinten binne typyske tapassingen, benammen yn titanium- en nikkel-superlegeringen. Undersyk fan it Manufacturing Technology Centre hat produksjekostenreduksjes dokumintearre yn it berik fan 23 oant 47 prosint op komplekse loftfeartkomponinten yn ferliking mei tradisjonele subtraktive metoaden. De DMG MORI Lasertec 6600 DED hybride is spesifyk posysjonearre foar grutte wurkstikken, ynklusyf raketmotorûnderdielen.
Enerzjy
Enerzjyprodusinten brûke hybride produksje foar oaljeputpipen, turbineblêden, fentyllichems en grutte assen, wêrby't slijtvaste eigenskippen kinne wurde oanbrocht op goedkeaper basismateriaal en dan ferwurke. Reparaasje fan pipelines en ark yn 'e ûnderboarne is in wichtich gebrûksgefal wurden: fersliten komponinten mei hege wearde krije nij materiaal tafoege troch DED en wurde dan werom ferwurke nei orizjinele spesifikaasjes. De ekonomyske aspekten binne oertsjûgjend as in ferfangend ûnderdiel 50,000 $of mear kostet en de reparaasje fia hybride mar in fraksje fan dat bedrach kostet.
Medysk
Medyske produksje past hybride workflows ta op pasjintspesifike ymplantaten, sjirurgyske ynstruminten en toskprothesen. Titanium heup- en knibbelimplantaten profitearje fan poreuze tafoegingsstruktueren dy't bonke-yntegraasje befoarderje, kombineare mei masinearre kontaktflakken dy't spegelglês wurde slypt. Hybride produksje stipet ek rappe oanpassing yn kraniale en maxillofaciale wurken, wêr't elke pasjint unyk is en tradisjonele produksje-ekonomy ynstoart.
Underhâld, reparaasje en oerhaal (MRO)
MRO is de rapst groeiende hybride tapassing, om't it in lang besteand probleem fan reparaasje-ekonomy oplost. Versleten straalmotorblêden, fersnellingsbakhuzen, malholtes en pompkomponinten kinne restaurearre wurde troch nij materiaal op beskeadige gebieten te deponearjen en dan it reparearre oerflak werom te bewurkjen nei orizjinele tolerânsjes. De Mazak Variaxis j-600AM is posisjonearre foar dit wurk, en kombinearret triedbôge-addityf mei 5-assige subtraktyf yn ien opset, benammen foar loftfeartûnderdielen, mallen, matrijzen en oaljeboarkomponinten.
In patroan yn alle 4 fertikalen is dat hybride produksje slagget wêr't ûnderdielwearde heech is en tradisjonele oanpakken mislearje. Loftfeart en enerzjy hawwe de heechste materiaalkosten, medyske yndustry hat de measte oanpassingseasken, en MRO hat de djoerste alternativen foar ûnderdielferfanging. Yndustryen dy't dizze skaaimerken net diele, ynklusyf algemiene konsuminteprodukten, commodity auto-ûnderdielen en hege-volume aluminiumfabrikaasje, hawwe hybride net yn itselde tempo oannaam. De ekonomyske aspekten binne gewoan net geunstich as materiaal goedkeap is, folumes heech binne en ûnderdielen útwikselber binne.
Beslútmatrix: As hybride produksje sin makket
Brûk de ûndersteande matriks as útgongspunt by it evaluearjen oft in bepaald ûnderdiel- of produksjescenario hybride produksje rjochtfeardiget versus suvere additive of suvere subtraktive oanpakken.
| Produksje senario | Oanrikkemandearre oanpak | Rationale |
|---|---|---|
| Leech folume, komplekse geometry, djoer materiaal | Hybrid | Keap-om-te-fleanen-oanpakken 1:1 mei ôfsetting; krityske funksjes bewurke oant tolerânsje |
| Heech folume, ienfâldige geometry, mienskiplik materiaal | Subtraktyf | CNC-syklustiden fan 30 oant 90 minuten, slaan tafoegingstiid 5 oant 15 oeren per ûnderdiel |
| Prototype, komplekse ynterne kanalen, polymeer | Additive | 3D printsjen behannelet roosters en konforme kanalen dy't ûnmooglik binne om te frezen |
| Reparaasje fan fersliten komponint fan hege wearde | Hybrid | Deposysje herstelt materiaal; masinearjende proseduere bringt it werom nei de oarspronklike tolerânsje |
| Oanpaste medyske ymplantaat, titanium | Hybrid | Pasjintspesifike geometry út addityf materiaal; ôfmakke oerflakken út ferwurking |
| Malholte mei konforme koelkanalen | Hybrid | Koelkanalen printe oan 'e binnenkant; arkstielen oerflak bewurke ta spegelglêsfinish |
| Produksje fan mear as 500 aluminium ûnderdielen | Subtraktyf | Ark- en sykluskosten wurde ôfskreaun; hybride kapitaalkosten net rjochtfeardige |
| Single-batch jigs en fixtures | Additive | 3D printe sêfte kaken en fixtures kostje in fraksje fan masjinearre ekwivalinten |
De matriks is in begjinraamwurk, gjin definityf antwurd. De ekonomy fan yndividuele ûnderdielen hinget ôf fan 'e beskikberens fan masines, ekspertize fan programmeurs, materiaalkosten op it momint fan oankeap, en klantspesifike kwaliteitseasken. It patroan dat yn alle senario's jildt, is dat hybride wint as materiaal djoer is, geometry kompleks en folume leech oant middelgrut is.
Skimmel- en stansproduksje: Wêr't hybride moetet STYLECNC Bekwamens
De produksje fan matrijzen en stansen sit op it krúspunt fan elke hybride produksjedriuwer. De matrijsholtes binne geometrysk kompleks, de materialen binne djoere arkstielen, de folumes binne leech (ien oant in pear mallen per ûntwerp), en de klanten freegje om oerflakteôfwerkingen dy't allinich masinearjende masjinearring kin leverje. Konforme koelkanalen, dy't troch in mal weve om termysk gedrach te kontrolearjen tidens ynjeksje, binne in hybride tapassing yn it learboek: ûnmooglik om konvinsjoneel te boarjen, maklik addityf te printsjen, en allinich ôf te meitsjen troch presyzjefrezen.
STYLECNC De yndustriële foarmfreesmooglikheden binne boud om de subtraktive helte fan dizze fergeliking hinne. CNC-foarmmeitsjende masine kategory omfettet folslein automatyske foarmfreesmasines foar ferhurde arkstiel, aluminium foarmgereedschap, en grutte produksjefoarmen mei meardere holtes. Foar winkels dy't al tradisjoneel foarmen produsearje en hybride workflows ûndersykje, de STYLECNC folsleine automatyske CNC-freesmasine foar it meitsjen fan skimmels behannelet de ôfwurking fan hast-netto-foarmige malholtes produsearre troch eksterne tafoegingssysteem.
De 5-assige CNC-masinekategory wreidet dizze mooglikheid út foar it oerflakwurk mei meardere assen dat hybride skimmelôfwerking fereasket, benammen op konforme koelingsarkflakken en komplekse holtegeometry. STYLECNC CNC-foarmmasines mei automatyske arkwikselers meitsje it byld kompleet foar produksjeomjouwings dêr't meardere ark en operaasjes troch ien ynstelling geane, wêrtroch't de ôfhanneling dy't tradisjoneel additive en subtraktive prosesstappen skiedt, fermindere wurdt.
Foar wurkplakken yn 'e loftfeart, enerzjy, medisinen en MRO dy't opskale fan suver subtraktive nei hybride workflows, is it praktyske yngongspunt it earst opwurdearjen fan 'e subtraktive kant. Kapabele 5-assige bewurkingssintra mei automatyske arkwikselers en ferifiearre postprocessors yntegrearje skjin mei tafoegingssystemen fan tredden, wêrtroch in wurkpleats hybride workflows kin testen sûnder 1 oant 2 miljoen $te besteegjen oan in yntegreare systeem mei ien masine op dei ien.
It stapsgewijze oannimmenspaad rint typysk troch 3 fazen. Faze ien yntrodusearret 3D-printe mallen, fixtures en sêfte kaken neist konvinsjonele CNC-foarmfrezen, wêrtroch't de tiid- en kostenbesparring op arkwurk fêstlein wurdt sûnder it ûnderdielmeitsjensproses te feroarjen. Faze 2 foeget in selsstannich metaaltafoegingssysteem ta foar prototypes en ûnderdielen mei leech folume, mei de besteande CNC-masines ôfhanneling fan ôfwurkingsoperaasjes fia hânmjittige oerdracht. Faze 3 set him of yn foar in yntegreare hybride systeem mei ien masine of formalisearret de workflow mei 2 masines yn in produksjepipeline mei dielde programmearring, planning en kwaliteitskontrôle. Elke faze hat mjitbere rendeminten, en winkels dy't dit paad folgje, nimme oer it algemien bettere hybride ynvestearringsbeslissingen as winkels dy't in hybride systeem mei ien masine keapje foardat se begripe hokker ûnderdielen it eins nedich binne.
Glossarium: Hybride produksjetermen
Brûk dizze referinsje by it fergelykjen fan hybride masines, it praten mei leveransiers, of it besjen fan technyske dokumintaasje út 'e sektor.
| Term | Definysje |
|---|---|
| Hybride produksje | Produksjebenadering dy't additive en subtraktive prosessen kombinearret, yn ien masine of in trochgeande workflow. |
| Rjochte enerzjyôfsetting (DED) | Tafoegingsproses wêrby't metaalpoeier of tried smelt mei in laser, elektronenstriel of bôge as it ôfset wurdt. |
| Poederbêdfúzje (PBF) | In tafoegingsproses dat selektyf lagen metaalpoeier smelt mei in laser- of elektronenstriel. |
| Wire arc additive manufacturing (WAAM) | Tafoegingsproses mei in laskop om metalen tried mei hege snelheden ôf te setten, in favoryt foar grutte struktueren. |
| Hast-netto-foarm | Dielgeometry tichtby de definitive foarm, mar fereasket finishbewerking foar krityske oerflakken en tolerânsjes. |
| Keap-nei-fleanferhâlding | Ferhâlding fan oankocht rau materiaal ta materiaal yn it ôfmakke ûnderdiel. Leger is better; hybride oanpakken 1:1. |
| Konforme koeling | Koelkanalen foar skimmels dy't de kontoer fan 'e holte folgje, typysk makke troch tafoeging oan ôfsetting en bewurke foar ôfsluting. |
| Bekledingskop | Additive deposysje-nozzle dy't metaalpoeier koaxiaal leveret mei in laserstriel foar materiaalopbou. |
| Closed-loop kontrôle | Realtime monitoring en oanpassing fan ôfsettingsparameters tidens de tafoeging oan de bou foar kwaliteitskonsistinsje. |
| Multitaskingmasine | CNC-platfoarm dat draaien, frezen, boarjen en faak tafoegingoperaasjes kombinearret yn ien opset. |
Faak Stelde Fragen
Sil hybride produksje tradisjonele CNC-ferwurking ferfange?
Nee. Diskusjes oer de "Ynfloed fan additive manufacturing op subtraktive manufacturing"-thread fan 'e Praktyske Machinist reflektearje de bredere konsensus yn 'e yndustry: hybride ferfangt subtraktive ferwurking net foar produksje fan grutte hoemannichten gewoane materialen. It komplementearret subtraktive ferwurking troch ûnderdielen te behanneljen dy't suvere ferwurking net ekonomysk meitsje kin, ynklusyf komplekse geometryen, djoere legeringen en reparaasje fan komponinten mei hege wearde. De measte produksjebedriuwen sille trochgean mei it brûken fan tawijde CNC-masines neist elke hybride mooglikheden dy't se tafoegje.
Hoefolle kostet in hybride produksjemasine?
Hybride systemen foar ien masine lykas de DMG MORI Lasertec 65 3D en Mazak Integrex i-400AM wurde rapportearre op 1 oant 2 miljoen $per masine yn yndustrydekking fan VoxelMatters en Modern Machine Shop. Workflow hybride opstellingen, wêrby't in apart tafoegingssysteem in aparte CNC-masine fiedet, binne signifikant goedkeaper om ynkrementeel te bouwen, mar fereaskje soarchfâldige prosesplanning om ûnderdieloerdracht tusken masines te behearjen.
Hokker materialen wurkje it bêste foar hybride produksje?
Titanium, nikkel superlegeringen (Inconel 625 en 718), arkstielen (H13, P20), en roestfrij stiel binne it meast dokumintearre yn 'e literatuer oer hybride produksje. De ekonomyske kant is yn it foardiel fan djoere materialen, om't de ferbettering fan 'buy-to-fly' troch hast-netto-foarm additive deposition it weardefolst is as elke kilogram hûnderten dollars kostet. Hybride aluminiumwurk komt minder faak foar, om't aluminium goedkeap genôch is dat konvinsjonele ferwurking ekonomysk bliuwt.
Kin hybride produksje fersliten ûnderdielen reparearje?
Ja, en MRO is ien fan 'e rapst groeiende hybride gebrûksgefallen. Yndustrydekking fan MKB en Modern Machine Shop dokumintearret Mazak Variaxis-platfoarms dy't brûkt wurde om nij materiaal te deponearjen op fersliten straalmotorblêden, skimmelholtes en oaljeboarringskomponinten, en dan it reparearre oerflak werom te bewurkjen nei orizjinele tolerânsjes. De ekonomyske kant wurket om't de kosten fan reparaasje fia hybride typysk in fraksje binne fan it ferfangen fan it orizjinele ûnderdiel.
Hokker software haw ik nedich foar hybride produksje?
CAD/CAM-platfoarms dy't sawol additive as subtraktive programmearring yn itselde model behannelje, binne fereaske. Siemens NX Hybrid CAD/CAM, Autodesk PowerMill mei additive modules, en proprietêre software fan masinebouwers lykas DMG MORI CELOS dominearje de merk. It programmearjen fan hybride masines fereasket ekspertize yn sawol additive ôfsettingsparameters as tradisjonele CAM, wat ien fan 'e wichtichste útdagings foar de arbeidskrêft is dy't markearre binne yn ûndersiken nei oannimmen yn 'e yndustry.
Is hybride produksje it wurdich foar in wurkwinkel?
It hinget ôf fan 'e wurkmix. Yndustryboarnen, ynklusyf MKB en fakblêden oer additive manufacturing, suggerearje dat hybride produksje it fluchst werombetellet yn winkels dy't loftfeart, enerzjy, medyske of MRO-wurk dogge oan djoere materialen yn lege oant middelgrutte folumes. Winkels dy't rjochte binne op produksje yn grutte folumes fan gewoane metalen lykas aluminium en myld stiel rjochtfeardigje selden de kapitaalkosten. In mienskiplike yngongsstrategy is om te brûken 3D-printe fixtures en sêfte kaken neist konvinsjonele Cnc foardat jo ynvestearje yn yntegreare hybride hardware.